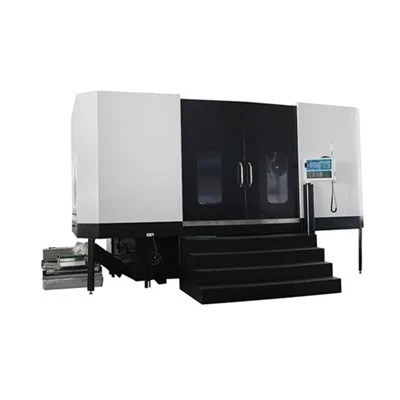
Våre metallarbeidsmaskiner er av eksepsjonell kvalitet, og bruker høy - Styrke -legeringstøping og importerte presisjonsspindler. Etter 72 timer med kontinuerlig belastningstesting oppnår de en nøyaktighet på 0,001 mm. De er ISO9001 og CE -sertifisert, og tilbyr en ti - årsvedlikehold - gratis levetid. Vi har et team av eksperter på mekanisk design, CNC -programmering og andre felt, dyktige i utstyr og hele maskineringsprosessen, som leverer haleprosessløsninger. behov. Vi dekker over 20 bransjesegmenter, slik at du kan starte forskning og utvikling med bare en maskin. Vi tilbyr en - stopptjenester, inkludert valg av utstyr, installasjon og igangkjøring, opplæring og vedlikehold av levetid. Med 28 års dedikert FoU -erfaring, har vi levert over 12 000 maskiner til over 3000 selskaper i et bredt spekter av applikasjoner. Vi vedlikeholder et fire - trinn kvalitetskontrollsystem: Innkommende råstoffinspeksjon → Full produksjonsinspeksjon → Utgående belastningstesting → på - nettstedskunde aksept. Hver maskin er ledsaget av en detaljert inspeksjonsrapport for å sikre streng kvalitetskontroll.
-
![CNC intern slipemaskin]() CNC intern slipemaskinIG200 CNC intern slipemaskin med høy presisjon er en topp-lag-løsning som er spesielt designet for ultra-presise interne slipeapplikasjoner. Med sin eksepsjonelle håndverkskonfigurasjon og
-
![Intern sylindrisk sliping]() Intern sylindrisk slipingDen indre sylindriske slipemaskinen i IG150 CNC er en høypresisjonsløsning designet for effektiv, stabil og pålitelig malingsoperasjoner i intern diameter. Konstruert med nyskapende komponenter og
-
![Intern sylindrisk slipemaskin]() Intern sylindrisk slipemaskinDen IK500 CNC intern sylindrisk slipemaskin er en høy ytelse, to-akset CNC indre sylindrisk kvern designet for presisjonsmaskinering av store diameterboringer fra φ150 til φ500 mm, med en maksimal
-
![CNC intern kvern]() CNC intern kvernDenne CNC internkvernmaskinen er utstyrt med et to - Axis CNC -system og har automatisk dressing, kompensasjon og slipefunksjoner. Den kan utføre indre sliping på sylindriske, koniske og trappede
-
![Innvendig presisjonssliper]() Innvendig presisjonssliperCNC Precision Internal Grinder-maskinen er profesjonelt to-CNC-presisjonsutstyr spesialdesignet for innvendig hull- og endesliping av sylindriske deler. Den støtter slipeoperasjoner med dype hull,


Produkt introduksjon
En indre sylindrisk kvern er et presisjonsmaskinverktøy som er spesielt brukt for å slipe de indre overflatene til arbeidsstykker (for eksempel sylindriske hull, koniske hull, indre sfæriske overflater, etc.). Det kverner innsiden av arbeidsstykket ved å bruke en liten - diameter slipehjul som roterer med høy hastighet for å oppnå ekstremt høy dimensjonal nøyaktighet (vanligvis opp til mikronnivå), rundhet og overflatebehandling for å oppfylle presisjonskrav som intern del passform eller væskesirkulasjon.
Produkttype
Konvensjonelle interne slipemaskiner
Disse drives først og fremst manuelt eller semi - automatisk og er egnet for å slipe små til middels - størrelse partier med enkle indre hull (for eksempel rette og koniske hull).
Universelle interne slipemaskiner
Disse maskinene kan utstyres med tilbehør for å male en rekke interne overflater, inkludert indre sirkler, endeflater og avsmalnede overflater, og gir større fleksibilitet.
CNC interne slipemaskiner
Disse bruker datamaskinens numeriske kontrollsystemer for automatisk å fullføre kompleks programkontroll og er egnet for høyt - volum, høyt - presisjon intern overflatebehandling, for eksempel presisjonsbærer indre ringer og hydrauliske ventilbor.
Produktfordeler
Overlegen presisjon for interne overflater
Interne slipemaskiner utmerker seg ved å oppnå ultra - høy dimensjonal nøyaktighet og geometrisk presisjon for interne sylindriske funksjoner.
Allsidighet i håndtering av komplekse interne geometrier
Utover standard rette kjeder, kan disse maskinene behandle en rekke komplekse indre former, inkludert avsmalnede hull, tråkkede kjeder, rillede eller splittede indre overflater og dype hull.
Tilpasningsevne til forskjellige arbeidsstykkestørrelser og materialer
Interne kverner er tilgjengelige i forskjellige konfigurasjoner for å imøtekomme arbeidsstykker av forskjellige størrelser - fra små presisjonsdeler til store industrielle komponenter.
Høy overflatefinish kvalitet
Ved å bruke Fine - kornbrudd, presis kjølevæskekontroll og avanserte hjuldressingsteknikker, kan interne slipemaskiner produsere eksepsjonelle overflatebehandlinger.
Integrasjon med automatisering og presisjonskontroller
Moderne interne kverner har ofte CNC -systemer (datamaskin numeriske kontroll), noe som gir mulighet for programmerbare oppsett, repeterbar maskinering og enkel justering av parametere.
Effektivitet i å fullføre herdede deler
Intern sliping er spesielt effektiv for å avslutte deler som har vært varme - behandlet.
Søknad
Bærende produksjon
Slip de indre ringene til rullende lagre for å sikre presis diameter, rundhet og overflatebehandling, kritisk for jevn rotasjon og belastningsfordeling.
Bilindustri
Behandle indre kjeder av motorsylindere, girkassehus og hydrauliske ventillegemer, og sikrer tette toleranser for riktig komponenttilpasning og væskeforsegling.
Aerospace Engineering
Maskinens interne overflater av turbinforingsrør, hydrauliske aktuatorer og drivstoffsystemkomponenter, som oppfyller strenge krav til dimensjonsstabilitet under ekstreme forhold.
Produksjon av medisinsk utstyr
Fremstilling av indre kjeder av kirurgiske instrumenthylser, kunstige leddkomponenter og presisjonspumper, der glatte overflater og eksakte dimensjoner er avgjørende for biokompatibilitet og funksjonalitet.
Hydraulikk og pneumatikk
Avslutt de indre veggene i hydrauliske sylindere, pneumatiske rør og ventilspoler for å minimere friksjon og lekkasje, og sikre effektiv væskekraftoverføring.
Verktøy og dø Making
Slip innvendige hull i dies, muggsopp og presisjonsarmaturer, og oppnå den høye nøyaktigheten som trengs for jevn delreplikasjon i produksjonsprosesser.
Forholdsregler for bruk
Pre - Operasjonsinspeksjon
Før du starter maskinen, må du sjekke balansen og integriteten til slipehjulet, tettheten og justeringen av arbeidsstykkets inventar, og sikre at kjølesystemet er uhindret og ren.
Arbeidsstykkehåndtering og klemme
Tynn - inngjerdede eller skjøre arbeidsstykker krever hjelpestøtte. Før klemmer du den indre overflaten og justerer arbeidsstykket med spindelaksen.
Slipinghjulesikkerhet og valg
Bruk et passende internt slipehjul, ikke overskrider den nominelle hastigheten, og kler det regelmessig for å opprettholde skarpheten og unngå overoppheting eller skade.
Operativ sikkerhet
Bruk verneutstyr, hold deg unna slipeområdet, start maskinen med lav hastighet og øk deretter hastigheten. La maskinen stabilisere seg før maskinering.
Slipeparametere og kjølevæske
Bruk en skånsom og til og med fôrhastighet for å sikre tilstrekkelig kjøling. Dyp hullbearbeiding krever regelmessig fjerning av chip -fjerning.
Post - Operasjonsomsorg
La slipehjulet komme til et helt stopp før du fjerner arbeidsstykket. Rengjør alle maskinkomponenter, inspiser slipehjulet og lagre det ordentlig.
Vedlikeholdskontroller
Kontroller regelmessig spindelbærende slitasje, smør bevegelige deler etter behov, og kalibrerer måleverktøy for å sikre nøyaktige inspeksjoner.
FAQ
Spørsmål: Hvorfor taper det indre hullet i et arbeidsstykke etter intern sliping?
A: Mulige årsaker inkluderer: slipehjulaksen er ikke parallelt med arbeidsstykkets aksis midtlinje, overdreven fôrhastighet som forårsaker slipingshjulsløp, ustabil aksial posisjonering under arbeidsstykke klemming eller ujevn slipehjulslitasje. Kalibrer aksen, juster fôrparametere eller sjekk klemmemetoden.
Spørsmål: Hva skal jeg gjøre hvis det dukker opp branner eller sprekker på arbeidsstykkets overflate under sliping?
A: Dette er ofte forårsaket av utilstrekkelig kjøling, et kjedelig slipehjul (økt friksjonell oppvarming) eller overdreven fôrhastighet. Øk kjølevæskestrømningshastigheten, kle sliphjulet omgående for å gjenopprette skarpheten, og reduser fôrhastigheten for å unngå lokal overoppheting av arbeidsstykket.
Spørsmål: Slipehjulet er utsatt for å tette eller bryte når du sliper liten - diameter dype hull. Hvordan kan dette tas opp?
A: Bruk en liten - diameter, høy - stivhetslipingshjul (for eksempel en harpiks - bundet CBN -hjul), reduser slipedybden og bruk intermitterende fôr. Forbedre kjøling og fjerning av chip (for eksempel å bruke høy - trykkkjøling av dyser) for å forhindre akkumulering av chip.
Spørsmål: Hvordan kan jeg sikre rundhetens nøyaktighet av et arbeidsstykke etter intern sliping?
A: Forsikre deg om at arbeidsstykket er sikkert klemt (f.eks. Ved hjelp av en spenningsdor for å redusere deformasjon), er sliphjulet godt balansert, og en gnist - fri slipingsfase brukes til å eliminere restspenning. Om nødvendig kan et online runde måleinstrument brukes til ekte - Tidsovervåking og justering.
Som en av de mest profesjonelle interne slipemaskinprodusentene og leverandørene i Kina, blir vi omtalt av kvalitetsprodukter og lav pris. Vennligst vær trygg på grossisthøy - karakter intern slipemaskin til salgs her fra fabrikken vår.
Populære produkter